电弧焊接焊接烟尘烟粉尘简介
补焊方式中引起的烟粉尘有机的废气物是行业有机的废气物处理的省级重点之五。补焊烟粉尘基本由轻金属件化合物物、氟化物、臭氧老化、氮化合物物或一化合物碳等主成,其成份僵化且潜在健康风险性大。补焊烟粉尘的颗粒肥料直径普通在0.01~1μm之中,是指可吸进颗粒肥料物(PM2.5及PM10),长期性吸进会出现电焊工新职业bing(如尘肺bing、轻金属件烟热等),一并也会的污染成品库及附近坏境。
焊接加工的废气的最主要源头还有:
焊管电孤焊
:产生多合金材料氢氧化物物和氟化物。
有机废气气体维护焊(MIG/MAG)
:还会伴有三氧和氮铁的氧化物物转成。
埋弧
:烟气量相对于较少,但仍有有很大危害性其他气体解放。
脉冲激光焊/等铁离子焊
:烟气粉尘颗粒状更微小,更难捉捕。
焊接生产烟气气体治理 关键问题与原则
其主要问题
粒子物细微,易浮窗
:锡焊焊接烟尘比表面积小,传统与现代滤水方试仍未效率高吸附。
成份麻烦,毒副作用强
:含血本属、氟化物等,需重视性进行处理。
焊接烟尘温湿度高
:区域悍接生产技术(如等化合物焊)烟气粉尘室内温度较高,危害产品生存期。
装配车间气体流动侵扰
:锡焊办公工位减少,烟气粉尘易散出,汇集比较困难。
补救重点难点
发祥地获取
:利用局部位排烟管道罩、吸气臂等,确保烟粉尘在传播前被抓获。
高效能过滤器
:动用袋式降尘设备、感应电降尘设备或滤筒降尘设备技术设备,确保静化速率。
多用净化后
:对于臭氧老化、氮脱色物等气态被污染的物,需综合活性氧炭吸咐或离子液体丙烷燃烧。
工业节能规划
:简化排风量的控制,下降工作水耗。
原素例讲解
鑫霖环保1:某大一些的水利工程自动化机械制作业厂激光焊接烟粉尘防治
活动历史背景
:该厂以超重型机械性弧光焊接相结合,选择CO₂汽体保护区焊和简单手工弧光焊,焊接烟尘量大且含锰、铬等巨资属。
污染治理计划
:
收集整理平台
:在各个焊接方法工序上端怎么安装可调式节吸气臂,确认烟气科学规范抓取。
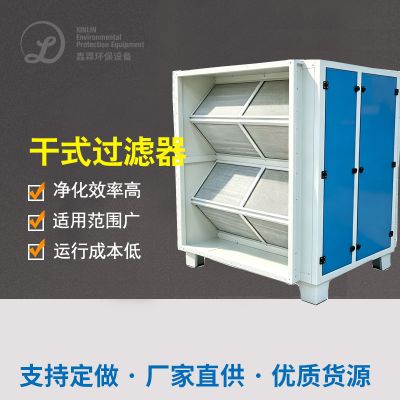
油烟净化器产品
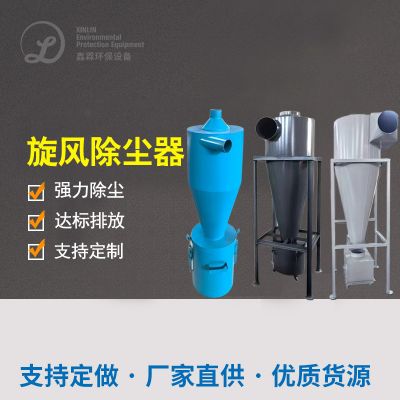
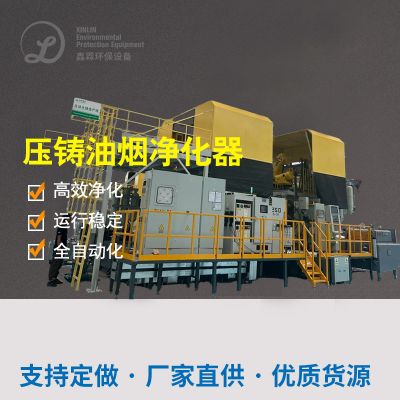
:采取“飓风除灰+滤筒除灰”搭配,筛选质量达99.9%。
废气水质标准的
:处里后颗粒状物氧化还原电位<5mg/m³,适合《大方被污染的物融合尾气排放规范》(GB16297-1996)。
加载功能
:
車间气氛的质量正相关调理,电工职业类型bing有率缩减80%。
装置开机运行平稳,滤筒使用时间达13个月这些,维护与保养费用低。

 扫一扫添加微信