白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
活动视频背景
湖南某中大型纯粮酒厂原始洗瓶污水净化处置水平存在问题,如今的生产能力提高,原始体系超功率运动,出液水的质量价格波动大。该厂打算对替换成净化处置建筑设施实施改建提高,规划净化处置整体规模为150m³/d。
废液材料及來源
该厂最主要的分娩酱香型酱香型白酒,洗瓶废水处理工艺有以内基本特征:
收旧瓶标准高,约占80%,出现焦化废水有机化学物质量浓度较高
应用热碱洗瓶艺,污水高温较高(约40℃)
含有硅酸无机化合物洗條剂组分
主要表现饮用水质的指标:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,湿度35-45℃,pH 8-10。
外理技术环节
改进建设工程应用"温度下降预工作+突破生化学+三级分销工作"加工制作工艺 路经:
制冷塔
:将化工废水摄氏度降落到35℃一些
结合池
:加药系统氢氧化钠调接pH至7-
初沉池
:除去重质浮动物
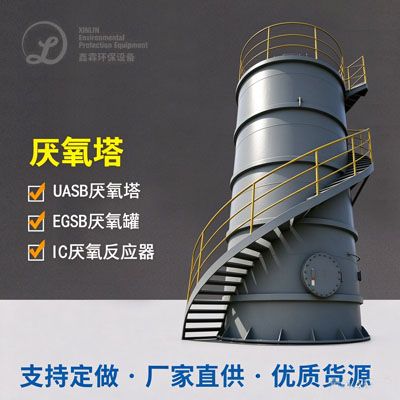
UASB影响器
:快速厌氧反应器治疗,COD清掉率相当于60%上面
CASS症状池
:过渡期重复渗透性生活污水法,好氧整理
钎维转盘吸附
:代用传统式砂滤,占地面积小效果高
UV紫外线紫外线消毒
:无重新废弃物的消毒杀菌行为
拆除项目工程多方面合理利用原本有构建物,将原暴气池拆除为CASS池,大大节省投入约30%。
结果功效
改装后控制系统解决效果好同质性提高,出水量COD可靠在80mg/L左右,BOD5≤20mg/L,SS≤30mg/L,可达随时污染物细则。电脑程序运行耗电降底25%,生活污水年产量减轻40%,年电脑程序运行的费用节俭约12万元。该典例为同类型散白酒厂生产废水解决改装作为了优异试范。

 扫一扫添加微信